


Hidrolik Hortum Presi Nasıl Kullanılır?
Hidrolik Hortum Presi Nasıl Kullanılır?
Hidrolik hortum imalatı için bir hidrolik hortum presi ne ihtiyacınız vardır. Hidrolik hortum presi yapısına göre kullanımları farklılıklar gösterebilir ancak temelde hidrolik hortum imalatı için hidrolik hortum presleme çapı en önemli kısımdır. Hidrolik hortum presleme çapı hesabı için aşağıdaki bilgiler size faydalı olacaktır.
HORTUM RAKORU PRESLEME ÖLÇÜSÜ HESAPLAMA TALİMATI
AMAÇ:
Hortum rakoru presleme ölçüsü hesaplanırken hesaplamanın doğru yapılmasını sağlamak.
SORUMLU:
Rakorlu Hidrolik Hortum Ekip Lideri
Rakorlu Hidrolik Hortum Ekip Personeli
KAPSAM:
Hortum uçlarına preslenecek olan tüm hortum rakorlarının preslenme işlemini kapsamaktadır.
UYGULAMA:
- Hortum çap standartlarına uygun soymasız soketi EN 853 1SN ve/veya EN 853 2SN standardındaki hortumların preslemelerinde rakor presleme tablosuna bakılır. Hortum cinsi ve Hortum çapının çakıştığı kutudaki ölçüde hortum rakoru presleme işlemi gerçekleştirilir.
- Hortum çap standartlarına uygun soymalı soketler ile EN 856 4SP ve/veya EN 856 4SH standardındaki hortumların preslemelerinde rakor presleme tablosuna bakılır. Hortum cinsi ve Hortum çapının çakıştığı kutudaki ölçüde hortum rakoru presleme işlemi gerçekleştirilir.
- Hortum rakoru presleme tablosunda bulunmayan soketler ile presleme yapılacak ise aşağıdaki hesaplama kullanılır.
TANIMLARI :
D = Soket Dış Çapı
S = Soket İç Çapı İle Hortum Üst Çapı Arasındaki Fark (Soymasız Tip Soket İçin)
S1 = Soket İç Çapı İle Hortum Tel Üst Çapı Arasındaki Fark (Soymalı Tip Soket İçin)
d = Soket İç Çapı
DP = Presleme Ölçüsü
k = Gömülme Ölçüsü (Hortum Dış Çapı İle Soket İç Çapı Arasındaki Boşluk Sonrası Şekil Değiştirme Miktarı)
t = Hortum Üst Çapı (Soymasız Tip Soket İçin)
t1 = Hortum Tel Üstü Çapı ( Soymalı Tip Soket İçin)
SOYMASIZ TİP SOKETLER İÇİN PRESLEME ÖLÇÜSÜ HESAPLAMA
S = d-t
DP = D-S-k
Önemli Not : “k” ölçüsü için Hortum Dış Çapı İle Soket İç Çapı Arasındaki Boşluk Sonrası Şekil Değiştirme Miktarı tablosuna bakılır.
SOYMALI TİP SOKETLER İÇİN PRESLEME ÖLÇÜSÜ HESAPLAMA
S1 = d-t1
DP = D-S1-k
Önemli Not : “k” ölçüsü için Hortum Dış Çapı İle Soket İç Çapı Arasındaki Boşluk Sonrası Şekil Değiştirme Miktarı tablosuna bakılır.
HORTUM DIŞ ÇAPI İLE SOKET İÇ ÇAPI ARASINDAKİ BOŞLUK SONRASI ŞEKİL DEĞİŞTİRME MİKTARI (k)
|
HORTUM CİNSİ
HORTUM ÇAPI
|
R1T |
R2T |
4SP |
4SH |
OL7 OL8 |
MT1 MTH1 MTK |
MT2 MTH2 |
R6 |
R13 |
TEFLON |
|
3/16”
|
1,6 |
|
|
|
1,2 |
|
|
1 |
|
1 |
|
1/4 “
|
1,7 |
2 |
2 |
|
1,3 |
1,5 |
1,6 |
1,2 |
|
1,2 |
|
5/16”
|
1,8 |
2 |
|
|
1,5 |
1,5 |
1,7 |
1,5 |
|
1,3 |
|
3/8”
|
2,2 |
2 |
2 |
|
1,7 |
1,7 |
1,8 |
1,6 |
|
1,5 |
|
1/2"
|
2,5 |
2 |
2,5 |
|
1,8 |
1,8 |
2 |
1,7 |
|
1,5 |
|
5/8”
|
2,7 |
2,5 |
2,5 |
2,5 |
2 |
2 |
2,2 |
1,8 |
|
1,6 |
|
3/4"
|
3 |
2,5 |
2,5 |
2,7 |
2 |
2 |
2,5 |
1,8 |
|
1,7 |
|
1”
|
3 |
3 |
2,7 |
3 |
2,5 |
2,5 |
2,5 |
|
3 |
2 |
|
1 ¼”
|
3,5 |
3 |
3 |
3,5 |
|
|
|
|
3,5 |
|
|
1 ½”
|
3,5 |
3 |
3 |
3,5 |
|
|
|
|
3,5 |
|
|
2”
|
4 |
3,5 |
3,5 |
4 |
|
|
|
|
4,5 |
|
|
2 ½”
|
4,5 |
4 |
|
|
|
|
|
|
|
|
SEİDE S51 HİDROLİK HORTUM SIKMA MAKİNASI KULLANMA TALİMATI
AMAÇ:
Hortum rakoru presleme tezgahında güvenli ve hatasız çalışmak.
SORUMLU:
Üretim Personeli.
KAPSAM:
Hidrolik hortumlara bağlantı rakoru presleme.
UYGULAMA:
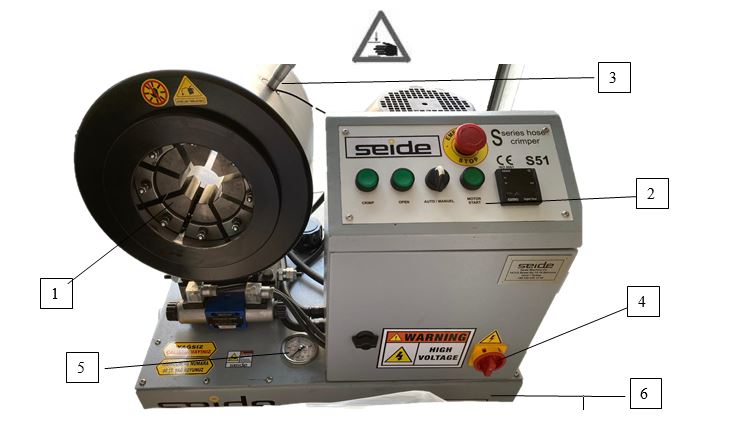
MAKİNANIN PARÇALARI
- Kalıpların takıldığı ana gövde
- Kontrol paneli
- Presleme Çapı Ayarlama Mikrometresi
- Elektrik Bağlantı Şalteri (makinaya gelen elektrik akımını kesmeye ve açmaya yarar)
- Basınç Göstergesi
- Hidrolik Yağ Tankı
KONTROL PANELİ
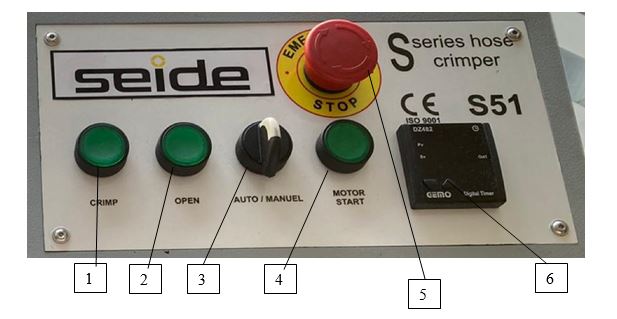
- CRİMP : Hortum Presleme Butonu
- OPEN: Kalıp Açılma Butonu
- AUTO/MANUEL: Manuel Kontrol- Otomatik Kontrol Butonu
- MOTOR START: Makina Çalıştırma Butonu
- STOP: Acil Durdurma
- Makine Açılma Mesafe Ayarı
KALIP SEÇME
- Makinada sadece orijinal kalıpları kullanın
- Sıkma ölçüsüne mümkün olduğunca yakın kalıbı seçin.
- Kalıpların sıkma aralığı aşağıdaki gibidir.
Kalıpları seçerken bu ölçüleri dikkate al
|
D |
SIKMA ARALIĞI |
|
15 |
15……18mm |
|
18 |
18……21mm |
|
21 |
21……24mm |
|
24 |
24……27mm |
|
27 |
27……33mm |
|
33 |
33……39mm |
|
39 |
39……45mm |
|
45 |
45……51mm |
|
51 |
51……57mm |
|
57 |
57……66mm |
|
66 |
66……75mm |
KALIP DEĞİŞTİRME
Kullanılacak olan kalıp seçildikten sonra kalıp değiştirme aparatı ile yaylı pimler çekilerek kalıplar teker teker yerine oturtulur. Sökme işlemi de yine aynı şekilde yaylı pimler aparat yardımıyla çekilerek kalıplar sökülür.
MİKROMETRE AYARI
Preslenecek çap ölçüsüne göre aşağıda tablo yardımıyla mikrometre ayarı yapılır. Mikrometre 0 Ayarı : 10,7mm dir.
Önemli Not: Verilen hortum presleme ölçüleri Hidroman’dan satınalınan hortum+rakor+soketler için geçerlidir. Farklı bir malzeme kullanımında presleme ölçüleri değişecektir.